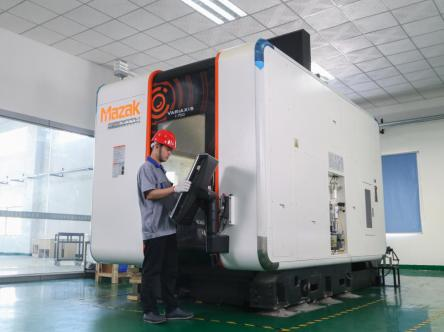
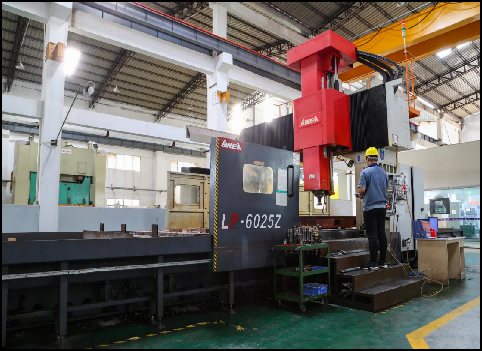
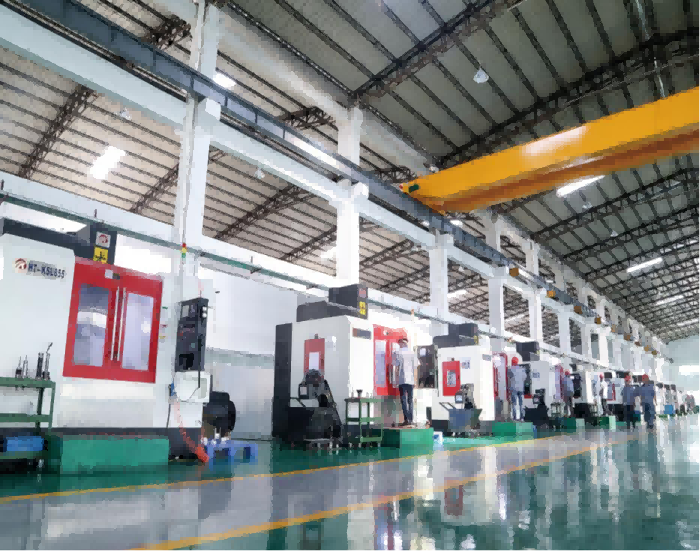
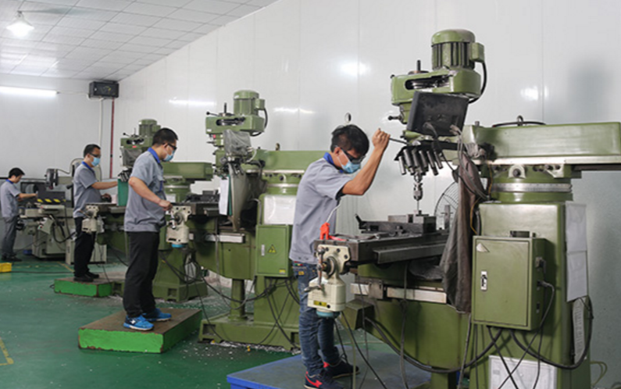
TTM Group China kan bygge alle typer presisjonsdyser og stempling / automatiseringssveiseinventar / bilkontrollinnventar / tilpassede CNC-dreideler i forskjellige størrelser, inkludert store størrelser, ettersom vi har store CNC-maskiner. Med en rekke mekaniske maskiner som fresing, sliping, trådkuttemaskiner og boremaskiner, kan vi effektivt og nøyaktig kontrollere prosesseringsprosessen. Så som en fabrikk med rik erfaring innen bruk av CNC-maskiner, ønsker vi å dele hvordan man reduserer radial runout i CNC-fresing.
I CNC-skjæringsprosessen er det mange årsaker til maskineringsfeil. Feilen forårsaket av verktøyets radielle utløp er en av de viktige faktorene. Det påvirker direkte den minste formfeilen som maskinverktøyet kan oppnå under ideelle prosesseringsforhold og overflaten som skal maskineres. Geometrinøyaktighet.
Så hva er årsaken til det radiale utslaget?
1. Innflytelsen av selve spindelens radiale utløp
Hovedårsakene til den radielle utløpsfeilen til hovedakselen er koaksialitetsfeilen til hvert magasin på hovedakselen, forskjellige feil i selve lageret, koaksialitetsfeilen mellom lagrene, hovedakselens nedbøyning, etc., og deres innflytelse på hovedakselens radielle rotasjonsnøyaktighet. Den varierer med prosesseringsmetoden. Disse faktorene dannes i prosessen med produksjon og montering av maskinverktøy.
2. Virkningen av inkonsistensen mellom verktøysenteret og spindelens rotasjonssenter
Hvis verktøyets sentrum ikke samsvarer med spindelens rotasjonssenter under montering av verktøyet på spindelen, vil det uunngåelig føre til radial utløp av verktøyet.
Så hva er måtene å redusere radial runout?
Verktøyets radielle utkast under maskinering skyldes hovedsakelig at den radielle skjærekraften forverrer det radielle utkastet. Derfor er reduksjon av den radielle skjærekraften et viktig prinsipp for å redusere radielt utkast. Følgende metoder kan brukes for å redusere radielt utkast:
1. Bruk skarpe kniver
Velg en større verktøyvinkel for å gjøre verktøyet skarpere og redusere skjærekraft og vibrasjon. Velg en større verktøyavlastningsvinkel for å redusere friksjonen mellom hovedverktøyflanken og det elastiske gjenvinningslaget på arbeidsstykkets overgangsflate, og dermed redusere vibrasjon.
2. Verktøyets helleflate skal være glatt
Under bearbeiding kan den glatte rakeflaten redusere friksjonen av spon mot verktøyet, og kan også redusere skjærekraften på verktøyet, og dermed redusere verktøyets radielle utslag.
3. Rimelig bruk av skjærevæske
Rasjonell bruk av skjærevæske med kjølende effekt som den viktigste vandige løsningen har liten effekt på skjærekraften. Skjæreolje med smørende effekt kan redusere skjærekraften betydelig. På grunn av sin smørende effekt kan den redusere friksjonen mellom verktøyets sponflate og sponene, samt mellom flankflaten og arbeidsstykkets overgangsflate, og dermed redusere verktøyets radielle utslag.
Tross alt har praksis vist at så lenge produksjons- og monteringsnøyaktigheten til hver del av maskinverktøyet er garantert, og en rimelig prosess og verktøy er valgt, kan virkningen av verktøyets radielle utløp på arbeidsstykkets maskineringsnøyaktighet minimeres. Håper denne artikkelen kan hjelpe dere alle!
Publisert: 31. mars 2023

.png)
.png)